Strona główna›Blog›Poradniki lean
Poradniki lean
Praktyczne zastosowania Kaizen na hali produkcyjnej
W wielu zakładach produkcyjnych Kaizen bywa rozumiany jako zbiór drobnych usprawnień lub pojedyncze warsztaty „leanowe”. Efekt? Kilka dobrych pomysłów, chwilowa poprawa i szybki powrót do starych nawyków.
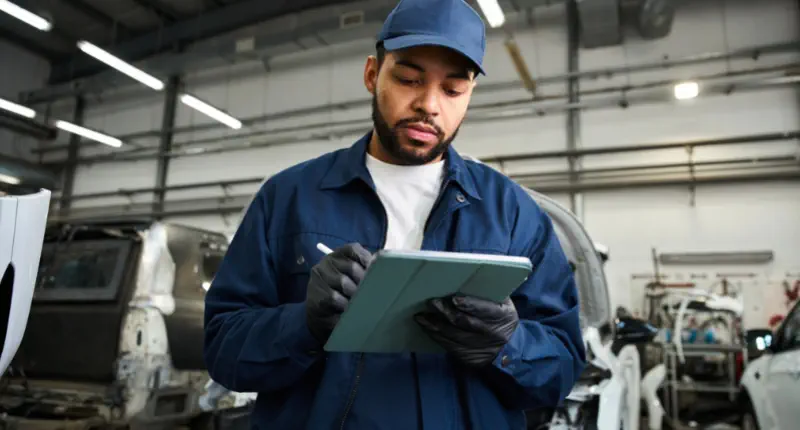
Kaizen (z japońskiego „zmiana na lepsze”) to ciągłe doskonalenie pracy małymi krokami, w którym usprawnienia zgłaszają i testują ludzie najbliżej procesu. Na hali produkcyjnej jego przykłady to tablica cieni przy stanowisku, sygnał Andon z jasną zasadą reakcji, krótsza trasa po komponenty albo stół o regulowanej wysokości.
W wielu zakładach produkcyjnych Kaizen bywa rozumiany jako zbiór drobnych usprawnień lub pojedyncze warsztaty „leanowe”. Kończy się to kilkoma dobrymi pomysłami, chwilową poprawą i szybkim powrotem do starych nawyków. Tymczasem Kaizen w firmie produkcyjnej to przede wszystkim sposób zarządzania procesami na hali, który porządkuje codzienną pracę, skraca czas reakcji na problemy i angażuje ludzi w realne doskonalenie produkcji. Najważniejsze pytanie nie brzmi więc „jakie narzędzia wdrożyć”, lecz: jak zbudować system, w którym pomysły Kaizen faktycznie poprawiają wyniki operacyjne, a nie pozostają na tablicy sugestii.
Na czym polega Kaizen w firmie produkcyjnej?
Kaizen w firmie produkcyjnej polega na ciągłym doskonaleniu procesu przez wszystkich, od operatora po kierownika zakładu, w rytmie cyklu PDCA (zaplanuj, wykonaj, sprawdź, działaj). Najczęściej kojarzy się z „pomysłami usprawniającymi” i drobnymi zmianami na stanowisku. To prawda, ale tylko częściowa. W praktyce Kaizen działa wtedy, gdy jest osadzony w stabilnym procesie. Liczy się jedno: najpierw porządek i standard, potem doskonalenie produkcji. Bez tego łatwo wpaść w pułapkę ciągłego gaszenia pożarów, gdzie każdy dzień jest wyjątkiem, a „pomysły Kaizen” zaczynają przypominać listę życzeń bez wdrożeń.
Warto spojrzeć na Kaizen jak na prosty mechanizm zarządzania procesem na hali: widać odchylenie, reagujesz, uczysz się, utrwalasz lepszy standard. Dzięki temu usprawnienia przestają być przypadkowe i systematycznie poprawiają wynik, jakość i bezpieczeństwo.
Trzy filary Kaizen, które naprawdę działają na hali
W organizacjach, w których Kaizen przynosi trwałe efekty, zawsze wracają te same trzy elementy. One są „szynami”, po których poruszają się codzienne usprawnienia.
- Standard jako punkt odniesienia
Standard pracy i standard organizacji stanowiska nie mają ograniczać ludzi. Mają dać wspólny język: co jest normalnym przebiegiem procesu, a co odchyleniem. Dopiero wtedy można sensownie rozmawiać o usprawnieniach, bo wiadomo, co dokładnie zmieniamy i jaki efekt ma przynieść zmiana. W praktyce widzimy, że firmy często startują od rozwiązań „na skróty”, np. nowej tablicy KPI albo zgłoszeń sugestii, ale bez standardu te elementy nie spinają się w system.
- Codzienny rytm zarządzania, który zamienia problemy w działania
Kaizen nie jest wydarzeniem. To kadencja, w której zespół na hali codziennie widzi problemy i podejmuje decyzje na możliwie najniższym poziomie. Najlepiej działają krótkie, powtarzalne rytuały: przegląd odchyleń, szybka eskalacja, decyzja, co robimy dziś, a co wymaga analizy przyczyny źródłowej. Bez tej kadencji „przykłady Kaizen” kończą jako jednorazowe poprawki, które nie przechodzą w nawyk.
- Zaangażowanie pracowników, ale wsparte prostą obsługą pomysłów
Ludzie na stanowiskach widzą marnotrawstwo szybciej niż jakikolwiek raport. Warunek jest jeden: organizacja musi umieć te obserwacje przejąć i dowieźć do wdrożenia. Jeśli pomysły wpadają do „czarnej skrzynki”, strumień się kończy. Gdy pętla jest krótka, rośnie i liczba zgłoszeń, i jakość usprawnień.
Jak wygląda Kaizen jako proces, a nie zbiór inicjatyw?
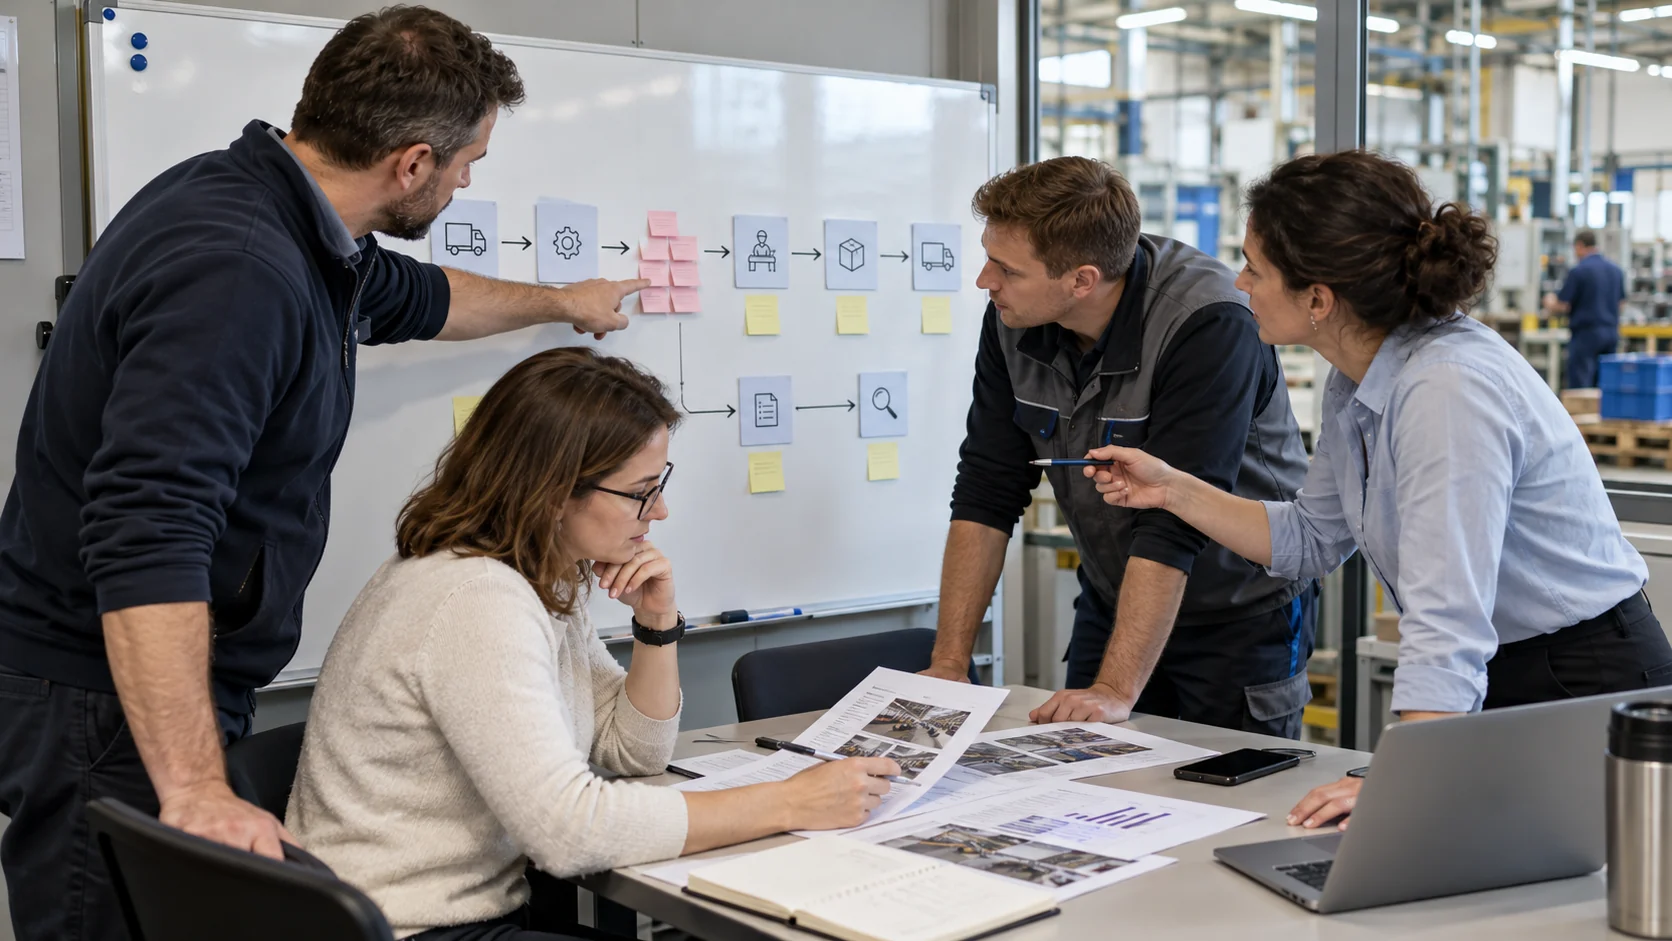
Z punktu widzenia zarządzania procesami warto opisać Kaizen prostą pętlą, którą da się wdrożyć na każdej hali, niezależnie od branży:
- Widzisz problem: odchylenie jakości, brak materiału, zbędny ruch, długi czas przezbrojenia, ryzyko BHP.
- Nazywasz go konkretnie: gdzie, kiedy, ile razy, jaki efekt biznesowy (czas, koszt, jakość, bezpieczeństwo).
- Testujesz kontrdziałanie: mała zmiana, szybkie sprawdzenie w realnych warunkach.
- Utrwalasz standard: aktualizacja instrukcji, oznaczeń, ustawień, list kontrolnych.
- Wracasz do wyniku: czy odchylenie spadło, czy efekt jest powtarzalny.
To podejście pozwala uniknąć dwóch częstych błędów. Pierwszy to „doskonalenie bez danych”, gdzie pomysły Kaizen są wdrażane, ale nikt nie mierzy efektu i po miesiącu trudno powiedzieć, co naprawdę zadziałało. Drugi to „automatyzacja bez stabilizacji”, gdzie cyfrowe narzędzia mają rozwiązać problem, którego przyczyna leży w niestandardowej pracy i braku dyscypliny procesu.
Co odróżnia Kaizen, który działa, od Kaizen „na pokaz”?
W praktyce różnica nie leży w kreatywności zespołu, tylko w tym, czy organizacja ma warunki do powtarzalności. Jeśli chcesz, by usprawnienia były trwałe, zwróć uwagę na trzy sygnały ostrzegawcze:
- pomysły są, ale wdrożeń mało, bo brakuje decyzji i właściciela,
- tablice i wskaźniki są, ale nie uruchamiają działań, bo nikt nie ma nawyku reakcji,
- usprawnienie działa na jednej zmianie, a na drugiej wraca stary sposób pracy, bo standard nie jest jednoznaczny.
W dobrze poukładanym Kaizen te problemy rozwiązuje się systemowo. Ty jako lider procesu nie musisz „ciągnąć Kaizen na plecach”. Potrzebujesz mechanizmu, który wspiera zespół w codziennym dostrzeganiu odchyleń, podejmowaniu szybkich decyzji i utrwalaniu lepszego sposobu pracy. Dzięki temu pomysły z hali przestają być luźnymi sugestiami i zamieniają się w usprawnienia, które poprawiają wyniki.
Jakie są przykładowe pomysły Kaizen w produkcji?
Przykładowe pomysły Kaizen w produkcji dotyczą przezbrojeń, zaopatrzenia stanowisk, ruchu po hali, ergonomii, jakości i utrzymania maszyn, czyli miejsc, w których operator codziennie traci czas albo ryzykuje błąd. Rzadko mają one formę dużych projektów inwestycyjnych. Ich realna wartość ujawnia się wtedy, gdy są wdrażane konsekwentnie, dzień po dniu, w miejscach, gdzie powstaje produkt. To właśnie skala i regularność sprawiają, że pozornie drobne zmiany zaczynają wpływać na stabilność procesu, wydajność i bezpieczeństwo pracy. Dobrze prowadzony Kaizen nie szuka spektakularnych rewolucji. Skupia się na systematycznym usuwaniu przeszkód, które utrudniają ludziom wykonywanie dobrej pracy.
Tabela zbiera przykłady poglądowe: typowe sytuacje z hali i pomysły, które do nich pasują. Każdy z nich warto przeprowadzić przez pętlę opisaną wyżej, z miernikiem ustalonym przed zmianą.
| Obszar | Co widać na hali | Pomysł Kaizen | Jak sprawdzić efekt |
|---|---|---|---|
| Przezbrojenie | operator w trakcie przezbrojenia szuka narzędzi i chodzi po oprzyrządowanie | wózek z kompletem narzędzi i listą kontrolną, przygotowany przed zatrzymaniem maszyny (logika SMED) | czas przezbrojenia przed zmianą i po niej |
| Zaopatrzenie stanowiska | linia staje, bo skończył się komponent | dwa pojemniki na komponent, z których pusty jest sygnałem do uzupełnienia (prosty kanban) | liczba zatrzymań z powodu braku materiału |
| Miejsca odkładcze | palety i pojemniki stoją tam, gdzie akurat było miejsce | oznaczone pola odkładcze z opisem, co i w jakiej ilości ma tam stać | czas odłożenia i odszukania palety |
| Jakość | detal da się zamontować odwrotnie | przyrząd, w który źle ułożony detal nie wejdzie (poka-yoke) | liczba braków tego typu |
| Dokumentacja | instrukcja leży w segregatorze w biurze mistrza | instrukcja stanowiskowa ze zdjęciami, zawieszona przy maszynie | błędy przy pierwszych sztukach po zmianie zlecenia |
| Utrzymanie maszyn | wycieki i luźne osłony wychodzą dopiero przy awarii | krótka codzienna obsługa przez operatora, z punktami smarowania i kontroli oznaczonymi na maszynie (element TPM) | liczba i czas nieplanowanych postojów |
Porządek na stanowisku (5S)
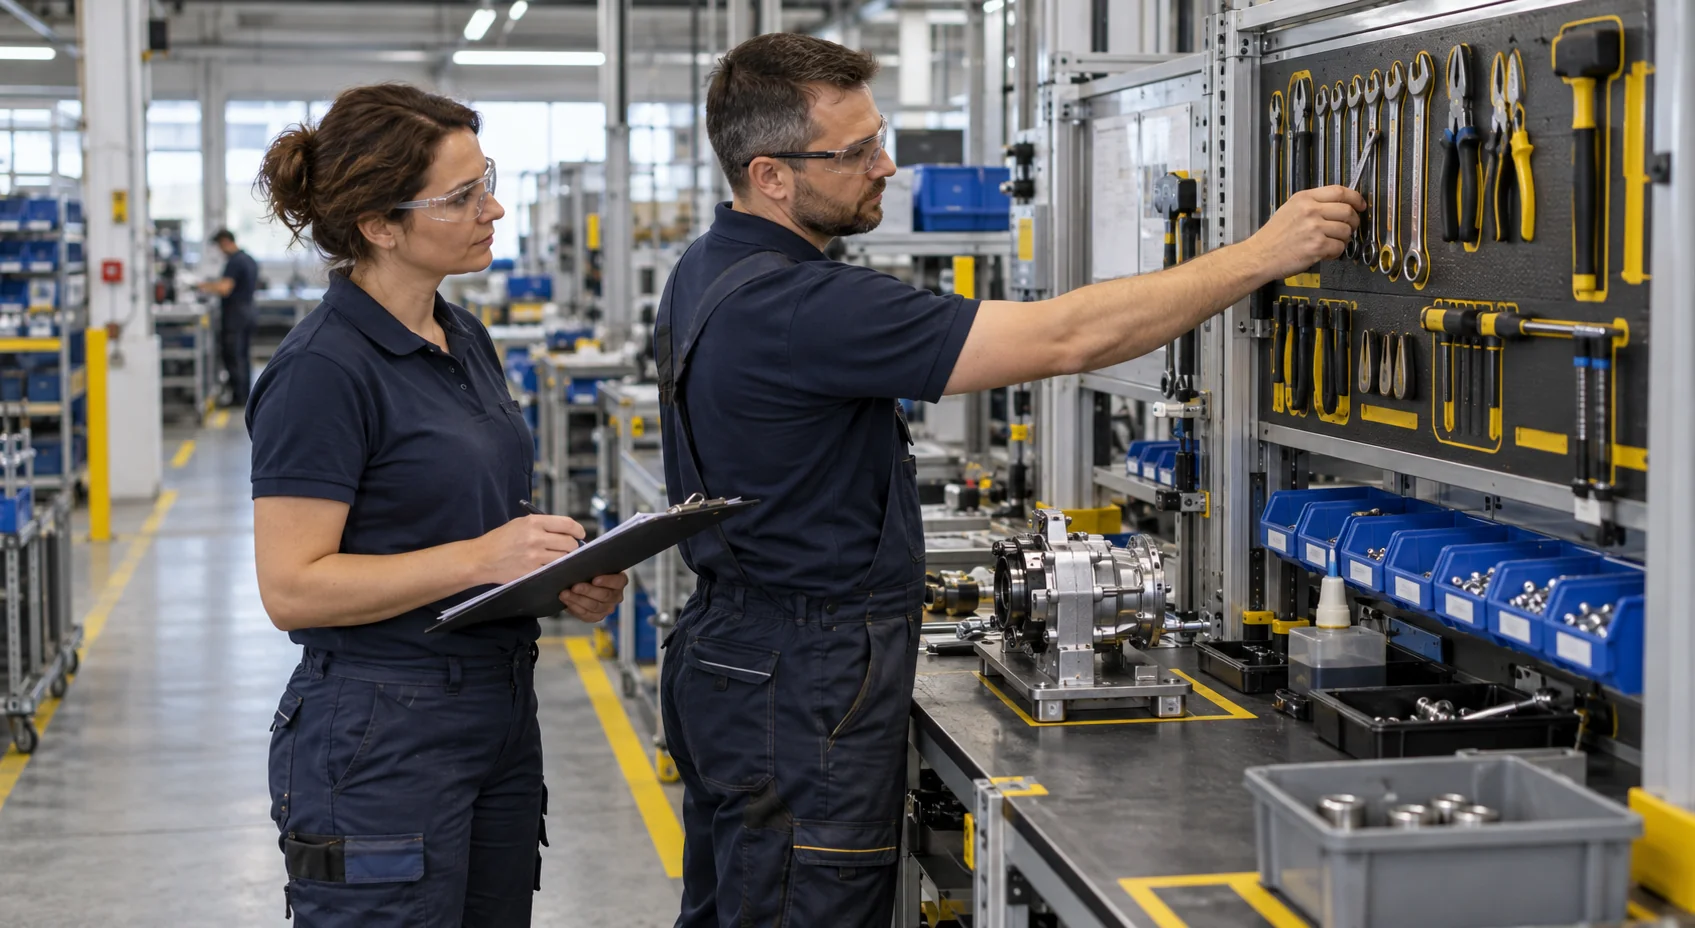
Metoda 5S bardzo często jest pierwszym krokiem w Kaizen, bo stabilizuje środowisko pracy na hali. Dopóki narzędzia krążą między obszarami, a każdy pracuje „po swojemu”, pomysły Kaizen będą przypadkowe i trudne do utrzymania. Najszybciej odczuwalny efekt daje tablica cieni: narzędzie ma swoje miejsce, a jego brak jest natychmiast widoczny. To eliminuje straty związane z szukaniem i improwizacją, a przy okazji poprawia bezpieczeństwo, bo znikają przypadkowe odkładki.
Jak Kaizen ogranicza zbędny ruch na hali?
Kaizen ogranicza zbędny ruch, porządkując układ hali małymi krokami, bez przerywania produkcji. Układ hali i rozmieszczenie stanowisk mają bezpośredni wpływ na czas cyklu, obciążenie operatorów i płynność przepływu. W wielu zakładach layout powstawał etapami, w odpowiedzi na bieżące potrzeby, bez całościowego spojrzenia na strumień wartości.
Najczęściej spotykane pomysły Kaizen w tym obszarze to:
- skrócenie tras transportu materiałów i półproduktów,
- przesunięcie często używanych komponentów bliżej miejsca użycia,
- zmiana orientacji stanowisk w celu ograniczenia krzyżowania się ruchu ludzi i wózków,
- eliminacja zbędnych powrotów do magazynu lub punktów odkładczych.
Skalę strat ruchu dobrze widać w danych z magazynu. W analizie magazynu firmy handlowo-produkcyjnej chodzenie zajmowało 32–34% dnia pracy w magazynie tradycyjnym. Rozmieszczenie produktów według rotacji, z najczęściej pobieranymi bliżej strefy wydania, dawało w zależności od wariantu oszacowany potencjał skrócenia czasu chodzenia o około 27% albo 49%. Przy pomiarze ruchu obowiązują stałe reguły: ludzie z obszaru znają cel analizy i czas jej trwania, a wyniki czyta się dla całych zmian, bez wskazywania konkretnych osób. Ramy takiego pomiaru uzgadnia się z kadrami i inspektorem ochrony danych (jeśli firma go powołała), ponieważ obejmują go RODO i przepisy o monitoringu w miejscu pracy.
Na hali podobne pomysły rodzą się najczęściej przy gemba walk, czyli regularnej obserwacji pracy w miejscu, gdzie powstaje produkt. Ich wdrożenie rzadko wymaga inwestycji w infrastrukturę.
Jak Kaizen poprawia ergonomię i bezpieczeństwo operatorów?
Ergonomia jest jednym z najszybszych obszarów, w których Kaizen przekłada się na wyniki. Niewygodne pozycje, powtarzalne ruchy i zbędne obciążenia fizyczne prowadzą nie tylko do ryzyk BHP, ale też do spadku jakości i tempa pracy. Kaizen pozwala identyfikować te problemy u źródła, czyli na stanowisku.
Typowe przykłady Kaizen w ergonomii obejmują:
- regulację wysokości stołów i uchwytów,
- zmianę chwytu narzędzi lub ich masy,
- lepsze rozmieszczenie elementów w zasięgu ręki,
- eliminację skrętów i pochyleń ciała w cyklu pracy.
Co ważne, takie pomysły Kaizen bardzo często pochodzą bezpośrednio od operatorów. Warunkiem ich skuteczności jest szybka reakcja organizacji i gotowość do testowania rozwiązań. Gdy obserwacje ludzi są traktowane poważnie, rośnie nie tylko liczba usprawnień, ale też poczucie wpływu na proces. W efekcie doskonalenie przestaje być narzuconą inicjatywą, a staje się naturalnym elementem codziennej pracy zespołu.
Jakie są przykłady Kaizen w zarządzaniu wizualnym?
Najczęstsze przykłady Kaizen w zarządzaniu wizualnym to system Andon do sygnalizacji problemów i tablice KPI, przy których zespół codziennie omawia odchylenia. Zarządzanie wizualne łączy Kaizen z codziennym zarządzaniem procesem. Jego rola jest prosta: skrócić drogę od informacji do działania. Jeżeli dane o problemach są ukryte w systemach, raportach lub arkuszach, Kaizen szybko traci tempo. Gdy informacja jest widoczna na hali, decyzje zapadają szybciej i bliżej miejsca, w którym powstał problem.
Dobrze zaprojektowane zarządzanie wizualne nie polega na „obklejeniu hali tablicami”. Chodzi o selektywną widoczność tego, co naprawdę wpływa na wynik procesu. Wtedy pomysły Kaizen wynikają z faktów zebranych przy stanowisku.
System Andon do sygnalizacji problemów
Andon działa tylko wtedy, gdy stoi za nim jasna zasada reakcji. Jego celem nie jest informowanie, że „coś się świeci”, ale uruchomienie rozmowy i działania w momencie, gdy pojawia się odchylenie od standardu.
Skuteczny system Andon opiera się na kilku prostych regułach:
- sygnał pojawia się natychmiast po wystąpieniu problemu, bez dodatkowych zgłoszeń i formalności,
- każdy wie, kto i w jakim czasie reaguje,
- problem nie znika wraz z wyłączeniem sygnału, tylko trafia do krótkiej analizy przyczyny.
W praktyce, jeśli Andon służy jedynie do „gaszenia alarmu”, szybko przestaje być używany. Operatorzy widzą, że zgłoszenie nie prowadzi do trwałej poprawy, więc wracają do obejść. Gdy jednak sygnał jest początkiem procesu Kaizen, nawet drobne problemy jakościowe czy przestoje stają się źródłem usprawnień, które stabilizują produkcję.
Monitorowanie wskaźników na tablicach KPI
Drugim filarem zarządzania wizualnego są tablice KPI na hali. Ich zadaniem nie jest raportowanie do góry, lecz wspieranie zespołu w codziennym doskonaleniu produkcji. Dobrze zaprojektowana tablica odpowiada na trzy pytania: czy jesteśmy w standardzie, gdzie mamy odchylenie i co robimy, aby je zamknąć.
Najlepiej sprawdzają się ograniczone zestawy wskaźników, bezpośrednio powiązane z pracą zespołu, takie jak:
- realizacja planu, dostępność, jakość lub bezpieczeństwo,
- liczba i rodzaj problemów zgłoszonych w danym dniu,
- status działań korygujących.
To właśnie te dane uruchamiają codzienny cykl Kaizen: fakt prowadzi do rozmowy, rozmowa do działania, a działanie do aktualizacji standardu. Dzięki temu tablica systematycznie generuje pomysły Kaizen i pomaga zamieniać je w trwałe usprawnienia procesu.
Jak skutecznie wdrażać pomysły Kaizen?
Pomysły Kaizen trafiają do wdrożenia wtedy, gdy organizacja ma prostą ścieżkę: zgłoszenie, decyzja w ustalonym czasie, test w małej skali i zapis w standardzie pracy. W wielu organizacjach zgłoszenia pojawiają się regularnie, ale tylko część z nich przechodzi do realnego wdrożenia. Problemem rzadko jest brak inicjatywy ze strony ludzi. Znacznie częściej brakuje prostego i przewidywalnego systemu, który prowadzi pomysł od obserwacji do nowego standardu pracy. Bez takiego mechanizmu Kaizen szybko traci wiarygodność, a jego miejsce zajmują doraźne obejścia.
Każdy w organizacji powinien wiedzieć, co dzieje się z pomysłem po jego zgłoszeniu i kiedy może spodziewać się decyzji. Tylko wtedy pomysły Kaizen nie giną w natłoku bieżących spraw.
Rola pracowników w zgłaszaniu usprawnień
Pracownicy liniowi są najbliżej procesu, dlatego to oni najczęściej widzą marnotrawstwo, ryzyka jakościowe i problemy ergonomiczne. Aby jednak pomysły z hali rzeczywiście się pojawiały, organizacja musi wysłać jasny sygnał: zgłaszanie ma sens, bo prowadzi do działania.
W praktyce dobrze działający system Kaizen uwzględnia kilka prostych zasad:
- krótka ścieżka decyzyjna: pomysł trafia do osoby, która ma realny wpływ na jego wdrożenie. Unika się wielopoziomowych akceptacji, które zabijają tempo.
- szybkie testy zamiast długich analiz: większość usprawnień można sprawdzić w małej skali, na jednym stanowisku lub zmianie. To ogranicza ryzyko i przyspiesza naukę. W branżach regulowanych (motoryzacja, wyroby medyczne) taki test przechodzi przez formalne zarządzanie zmianą, którego wymagają klient i norma.
- widoczność efektów: nawet drobna zmiana powinna mieć przypisany prosty efekt, np. oszczędność czasu, poprawę jakości albo większe bezpieczeństwo. Gdy ludzie widzą wynik, chętniej zgłaszają kolejne pomysły.
Kaizen działa najlepiej wtedy, gdy jest częścią codziennej pracy, a nie dodatkowym obowiązkiem po zakończeniu zmiany. Dlatego coraz częściej pomysły są omawiane bezpośrednio przy tablicach zespołowych lub w trakcie krótkich spotkań operacyjnych.
Równie ważna jest standaryzacja wdrożonych usprawnień. Jeżeli pomysł zadziałał, powinien zostać opisany i utrwalony w standardzie pracy. W przeciwnym razie Kaizen zamienia się w serię lokalnych wyjątków, które znikają wraz ze zmianą zespołu lub kierownika. Przy wdrażaniu Lean Manufacturing Sigla spina takie standardy w jeden system razem z zespołem zakładu.
W dobrze zorganizowanym systemie Kaizen pracownik nie zastanawia się, czy warto zgłosić pomysł. Wie, że jego obserwacja uruchomi prosty proces, który albo doprowadzi do wdrożenia, albo do jasnej decyzji „dlaczego nie teraz”. Dzięki temu pomysły Kaizen stają się przewidywalnym strumieniem usprawnień, a doskonalenie produkcji zyskuje trwały rytm.
Najczęściej zadawane pytania o Kaizen
Jak powinien wyglądać wniosek Kaizen?
Wniosek Kaizen, czyli karta pomysłu, powinien mieścić się na jednej stronie. Proponujemy sześć pól: opis problemu z miejscem i skalą, proponowaną zmianę, sposób testu, miernik efektu oraz decyzję wraz z osobą odpowiedzialną za test. Kartę zamyka zapis tego, co zmienia się w standardzie, bo dopiero on sprawia, że druga i trzecia zmiana robocza pracują potem tak samo jak pierwsza.
Pobierz wzór karty pomysłu Kaizen (Excel)
Czy Kaizen wymaga inwestycji?
Zwykle nie, bo większość pomysłów zmienia organizację pracy: miejsce narzędzia, kolejność czynności, oznaczenie, prosty przyrząd. Zmianę radykalną, skokową, np. przebudowę linii, terminologia lean nazywa Kaikaku. Najczęściej inicjuje ją kierownictwo, a taki projekt planuje się i zatwierdza osobno. Kaizen pomaga potem utrzymać i dopracować jego efekt.
Jak mierzyć efekty Kaizen?
Efekt mierzy się tym samym miernikiem, którym opisano problem przy zgłoszeniu, np. czasem przezbrojenia, liczbą braków danego typu albo minutami postoju. Pomiar przed zmianą i po niej warto zrobić w porównywalnych warunkach: na tym samym wyrobie, na tej samej zmianie roboczej i przy tym samym obciążeniu linii. Dla całego systemu lepszym miernikiem od liczby zgłoszeń jest odsetek pomysłów wdrożonych i utrwalonych w standardzie.
Czy Kaizen sprawdza się poza produkcją, na przykład w biurze?
Tak, bo ta sama pętla działa w każdym powtarzalnym procesie. Poglądowe przykłady z biura to jeden wspólny szablon wniosku zamiast kilku wersji w różnych działach albo tablica spraw zespołu ze statusem każdej sprawy. Do tego dochodzi próg kwotowy, do którego zakup akceptuje kierownik bez kolejnego podpisu. W biurze straty są jednak mniej widoczne niż na hali: sprawa czeka w skrzynce odbiorczej, gdzie nikt jej nie widzi.
Podsumowanie
Kaizen w firmie produkcyjnej działa tylko wtedy, gdy przestaje być zestawem narzędzi, a zaczyna funkcjonować jako codzienny sposób zarządzania procesem. Standardy pracy, zarządzanie wizualne i zaangażowanie pracowników tworzą jeden system, który pozwala stabilizować produkcję i systematycznie ją doskonalić. Pomysły Kaizen nie muszą być duże, ich wartość wynika z regularności, mierzalności i konsekwencji we wdrażaniu. Rozwiązania takie jak 5S, Andon, poprawa ergonomii czy zmiany layoutu dają trwały efekt pod jednym warunkiem. Muszą być powiązane z codziennym rytmem decyzji, analizą odchyleń i aktualizacją standardów. W takim podejściu Kaizen staje się naturalnym mechanizmem poprawy wyników, jakości i bezpieczeństwa pracy.
Jeżeli chcesz przejść od pojedynczych przykładów Kaizen do spójnego systemu doskonalenia produkcji na hali, porozmawiajmy. W Sigla Consulting budujemy Kaizen razem z zespołami jako praktyczne narzędzie zarządzania procesami, osadzone w realiach operacyjnych. Umów bezpłatną konsultację i sprawdź, jak możemy wesprzeć Twoją produkcję w osiąganiu trwałych efektów.
Radosław Jeziorski
Partner Zarządzający, Sigla Consulting
Partner Zarządzający Sigla Consulting. Przez ponad 20 lat zarządzał sprzedażą, operacjami i transformacjami w sektorze finansowym. Dziś wspiera zarządy w diagnozowaniu źródeł nieefektywności i przekładaniu wniosków na konkretne zmiany w procesach.
Powiązane usługi
Jak pracujemy z tym tematem
Trzy miejsca, w których ten wątek wraca w naszych projektach.
Z tej samej dziedziny
Czytaj dalej
Materiały, które rozwijają wątek z tego artykułu.
Radosław JeziorskiPartner Zarządzający · Współudziałowiec
Od artykułu do projektu
Chcesz sprawdzić, jak to wygląda u Ciebie?
Opisz sytuację w kilku zdaniach. Na pierwszej rozmowie ocenimy, czy da się to zmierzyć i od czego zacząć.