Strona główna›Blog›Procesy
Procesy
Narzędzia lean management: jak dobrać je do problemu w firmie
Narzędzia lean management i manufacturing: VSM, 5S, poka-yoke, kanban, A3 i inne. Sprawdź, które narzędzie pasuje do problemu w Twojej firmie.
Narzędzia lean management to metody diagnozowania i usprawniania procesów, które pomagają ograniczać straty czasu, błędy i zbędną pracę. Ich wybór zaczyna się od problemu biznesowego. Gdy rosną zaległości, przed decyzją o dodatkowej obsadzie warto sprawdzić, czy sprawy czekają na wykonawcę, brakujące dane czy akceptację. Każda z tych sytuacji wymaga innego działania.
Narzędzia lean pomagają zobaczyć straty, ustabilizować pracę, poprawić przepływ i usuwać przyczyny powracających problemów. Metody pomiaru dobiera się do tego, czego jeszcze nie wiadomo o procesie. Rozwiązania usprawniające wybiera się po sprawdzeniu, dlaczego powstają zakłócenia i co należy zmienić, aby poprawić wynik istotny dla klienta.
W produkcji przedmiotem analizy może być droga zlecenia od zapytania do wysyłki. W usługach będzie to przebieg reklamacji, wniosku lub przygotowania umowy. Poniżej przedstawiono narzędzia według problemów występujących w firmie, wraz ze wskazówkami, kiedy warto po nie sięgnąć i jak ocenić sens ich zastosowania.
Co to są narzędzia lean?
Narzędzia lean to metody doskonalenia procesów, których rdzeń wywodzi się z Toyota Production System, czyli systemu produkcyjnego Toyoty. Służą rozpoznawaniu i usuwaniu marnotrawstwa, określanego jako muda, oraz utrzymywaniu sprawdzonego sposobu pracy.
Punktem odniesienia jest wartość dla klienta: rezultat zgodny z wymaganiami, dostarczony w uzgodnionym terminie. Perspektywa ta obejmuje cały strumień wartości, czyli działania potrzebne do dostarczenia produktu lub usługi. Pomaga zauważyć straty powstające również pomiędzy działami.
Narzędzia lean management znajdują zastosowanie na hali, w biurze, finansach i obsłudze klienta. Można je uporządkować według funkcji:
- zobaczenie strat: VSM, diagram spaghetti, chronometraż i badanie MOS;
- stabilizacja procesu: standaryzacja pracy, 5S, poka-yoke i TPM;
- poprawa przepływu: czas taktu, system ciągniony, kanban i SMED;
- rozwiązywanie problemów: 5 Why, diagram Ishikawy, raport A3 i PDCA;
- codzienne zarządzanie: tablice wizualne, KPI, przeglądy i gemba walk.
Wybór miejsca usprawnień może uzupełniać teoria ograniczeń, rozwijana niezależnie od systemu Toyoty. Poszczególne metody łączy się zależnie od sytuacji. Pomiar może wskazać potrzebę zmiany standardu, a odchylenie na tablicy wyników uruchomić analizę przyczyn. Utrzymanie poprawy wymaga właściciela procesu i regularnej reakcji na problemy.
Jak dobrać narzędzie lean do problemu w firmie?
Narzędzie diagnostyczne wybiera się według tego, czego trzeba dowiedzieć się o procesie. Rozwiązanie usprawniające dobiera się do przyczyny potwierdzonej danymi i obserwacją. Taką kolejność stosuje się również przy wdrażaniu Lean Manufacturing.
Przed wyborem metody należy określić, jaki wynik odbiega od oczekiwań, których spraw dotyczy problem i gdzie można zaobserwować jego przebieg. Ogólna ocena „zespół jest przeciążony” wymaga sprawdzenia liczby zadań, ich pracochłonności, poprawek i czasu oczekiwania.
| Objaw w firmie | Od czego zacząć i kiedy rozważyć narzędzie | Część artykułu |
|---|---|---|
| Nie wiadomo, na co przeznaczany jest czas zespołu | MOS do struktury czasu; chronometraż do czasu konkretnych czynności | Zobaczenie strat |
| Zlecenie lub sprawa długo przechodzi przez proces | VSM do rozdzielenia czasu pracy i oczekiwania | Zobaczenie strat |
| Pracownicy dużo chodzą i szukają | Diagram spaghetti; 5S, gdy potwierdzono problem organizacji stanowiska | Straty i stabilizacja |
| Ta sama praca jest wykonywana na różne sposoby | Porównanie wykonań; standaryzacja po rozpoznaniu uzasadnionych wariantów | Stabilizacja |
| Powtarzają się te same pomyłki | Analiza sposobu powstawania błędu; poka-yoke dla potwierdzonego mechanizmu | Stabilizacja |
| Maszyny często zatrzymują się | Analiza przyczyn przestojów; TPM przy stratach związanych ze stanem urządzeń | Stabilizacja |
| Przezbrojenia zajmują dużo czasu | Obserwacja czynności przygotowawczych i zastosowanie SMED | Przepływ |
| Zapasy rosną, a terminy są przekraczane | Ocena zasad uruchamiania produkcji; system ciągniony i kanban, gdy ograniczą nadprodukcję | Przepływ |
| Jeden etap blokuje cały proces | Potwierdzenie ograniczenia i jego wpływu na wynik w podejściu TOC | Przepływ |
| Problem wraca mimo podejmowanych działań | Ishikawa i 5 Why do analizy; A3 do uporządkowania pracy i oceny efektu | Rozwiązywanie problemów |
| Wyniki i problemy są widoczne z opóźnieniem | Dobór KPI, zarządzanie wizualne i ustalenie reakcji na odchylenia | Codzienne zarządzanie |
Tabela wskazuje kierunek pracy, a nie gotową diagnozę. Wybraną zmianę warto sprawdzić w pilotażu, z ustalonym poziomem wyjściowym, oczekiwanym wynikiem i terminem oceny. Kilka zmian uruchomionych naraz utrudnia rozpoznanie, która zadziałała. Ocenie powinien podlegać także wpływ na dalsze etapy procesu.
Jakie narzędzia lean pomagają zobaczyć straty?
Straty pomagają zobaczyć mapa strumienia wartości, diagram spaghetti, chronometraż i badanie MOS. Metodę wybiera się zależnie od tego, czy trzeba poznać cały przebieg zlecenia, ruch w przestrzeni, czas czynności czy strukturę pracy zespołu.
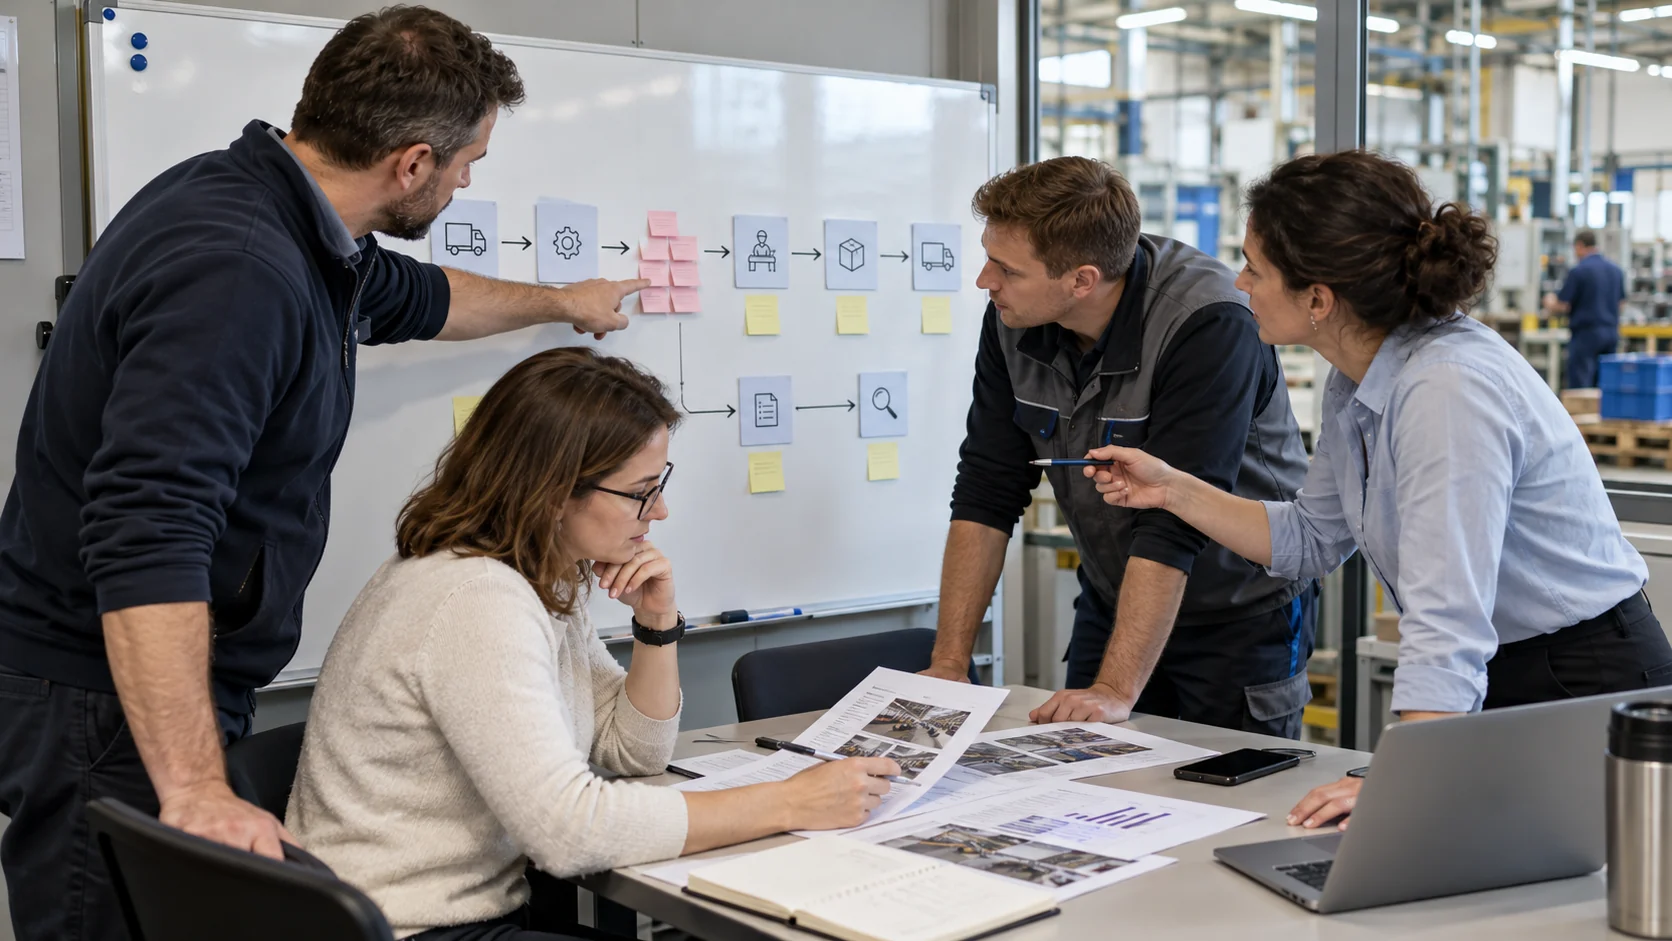
Mapa strumienia wartości, VSM, pokazuje przebieg produktu lub sprawy wraz z przepływem informacji. Rozdziela czas rzeczywistej pracy od całkowitego czasu przejścia, obejmującego oczekiwanie; sposób przygotowania opisuje poradnik o mapowaniu strumienia wartości.
W projekcie Sigla Consulting dla producenta precyzyjnych części CNC przejście zlecenia od zapytania do wysyłki zajmowało około 72 dni. Łączna rzeczywista praca nad typowym zleceniem trwała około 12 godzin. Diagnoza kierowała uwagę na kolejki i przekazania między etapami. Samo przyspieszenie obróbki nie wyjaśniało, jak istotnie skrócić czas oczekiwania klienta.
Diagram spaghetti odwzorowuje przemieszczanie się ludzi, materiałów lub dokumentów, ujawniając zbędne przejścia i niekorzystne rozmieszczenie stanowisk. Chronometraż mierzy czas wybranych czynności, z uwzględnieniem warunków ich wykonania i różnic między kolejnymi obserwacjami.
Badanie MOS, czyli Multi Observation Study, pozwala poznać strukturę czasu pracy przez obserwację i klasyfikację czynności. Pokazuje między innymi udział poprawek, poszukiwania informacji i innych aktywności generowanych przez zakłócenia procesu.
W projekcie obsługi eksportu przeprowadzono 140 godzin obserwacji pracy 20 osób. Czynności niewnoszące wartości i możliwe do ograniczenia zajmowały 79,3% czasu administracji zamówień dwóch kluczowych sieci. Obejmowały wyjaśnianie błędów i pozyskiwanie brakujących danych, ponieważ administracja usuwała skutki problemów powstających wcześniej w procesie. Taki pomiar pomaga ustalić, co generuje obciążenie, zanim zapadnie decyzja o dodatkowej obsadzie. Zakres takiej diagnozy opisuje strona badania MOS.
Zespół powinien znać cel, zakres i czas pomiaru. Dane analizuje się zbiorczo na potrzeby oceny procesu, bez oceny pojedynczych osób, a zasady badania uzgadnia z HR i inspektorem ochrony danych, jeśli został wyznaczony.
Jakie narzędzia lean stabilizują proces?
Proces stabilizują standaryzacja pracy, 5S, poka-yoke i TPM. Ograniczają różnice i zakłócenia wykonania, dzięki czemu łatwiej rozpoznawać odchylenia i porównywać rezultaty zmian. Niestabilny proces również można mierzyć; pomiar pozwala ustalić skalę oraz źródła jego zmienności.
Standaryzacja pracy określa najlepszy znany obecnie sposób wykonania zadania i wymagania wobec rezultatu. Warto po nią sięgnąć, gdy jakość lub czas zależą od osoby wykonującej pracę; standard powinien powstać z udziałem wykonawców i uwzględniać uzasadnione warianty obsługi. Przygotowanie i utrzymanie metody opisuje poradnik o standaryzacji pracy.
5S porządkuje środowisko pracy tak, aby potrzebne przedmioty i informacje były dostępne, a brak lub nadmiar widoczny. Na hali ogranicza szukanie przyrządów, a w biurze może porządkować lokalizacje dokumentów i oznaczenia ich aktualnych wersji.
Poka-yoke zapobiega określonej pomyłce albo wykrywa ją przy powstawaniu, zanim skutki przejdą dalej. Gdy potwierdzono sposób powstawania błędu, rozwiązaniem może być mocowanie uniemożliwiające odwrotne założenie elementu lub kontrola blokująca przekazanie niekompletnego formularza.
TPM, czyli Total Productive Maintenance, angażuje operatorów, utrzymanie ruchu i kierownictwo w zapobieganie stratom związanym z maszynami. Podstawowa kontrola stanu urządzeń, planowe utrzymanie i usuwanie przyczyn powracających usterek pomagają ograniczać nagłe zatrzymania; szerzej przedstawia je przewodnik TPM w praktyce.
Dobór powinien wynikać z obserwacji. Brak narzędzia na stanowisku wymaga innej reakcji niż awaria dostępnego urządzenia czy niejasna instrukcja. Po zmianie sprawdza się wynik oraz możliwość stosowania rozwiązania przy normalnym obciążeniu. Powracające odstępstwa od standardu wymagają ustalenia, czego brakuje do jego wykonania i czy sama metoda odpowiada rzeczywistym warunkom pracy.
Jakie narzędzia lean poprawiają przepływ?
Przepływ poprawiają metody ograniczające oczekiwanie i dopasowujące uruchamianie pracy do zapotrzebowania oraz możliwości kolejnych etapów. Stabilniejsze warunki ułatwiają określenie zasad zasilania, wielkości partii i priorytetów.
Czas taktu wyraża rytm wynikający z popytu klienta: wskazuje, jak często powinien powstawać kolejny produkt w dostępnym czasie. Porównanie go z rzeczywistym czasem operacji pomaga rozpoznać potrzebę zmiany podziału pracy lub dostępnych zasobów.
System ciągniony i kanban wiążą uruchamianie produkcji lub uzupełnianie materiału z pobraniem przez kolejny etap. Kanban przekazuje sygnał, co i w jakiej ilości uzupełnić, zgodnie z ustalonymi limitami; warto rozważyć go, gdy wcześniejsze stanowiska produkują więcej, niż dalsze etapy mogą odebrać. Zasady opisuje Lean Enterprise Institute.
SMED skraca przezbrojenia przez analizę czynności i oddzielenie przygotowania możliwego podczas pracy maszyny od zadań wymagających jej zatrzymania. Jest przydatny, gdy długie przezbrojenia skłaniają do produkowania dużych partii, mimo zmiennego zapotrzebowania klientów.
Teoria ograniczeń pomaga wybrać miejsce zmiany według wpływu na wynik całego procesu. Potwierdzone wąskie gardło wymaga odpowiedniego zasilania i ochrony dostępnego czasu; przyspieszanie wcześniejszych stanowisk może jedynie powiększać kolejkę. Zasady diagnozy przedstawia artykuł o teorii ograniczeń.
Oceniać należy wynik na końcu procesu: liczbę zakończonych spraw, terminowość i czas realizacji. Więcej rozpoczętych zleceń bez wzrostu liczby zakończonych jest sygnałem do sprawdzenia pracy w toku. Zmiana powinna również uwzględniać sposób reagowania na awarie, braki materiałów i zmianę struktury zamówień. Same karty lub oznaczenia nie zapewnią dostępności zasobów.
Jakie narzędzia lean służą do rozwiązywania problemów?
Do rozwiązywania problemów służą 5 Why, diagram Ishikawy, raport A3 i cykl PDCA. Prowadzą od opisu odstępstwa do sprawdzenia przyczyn, przetestowania działania i utrwalenia skutecznej zmiany.
5 Why pogłębia wybrane wyjaśnienie przez kolejne pytania „dlaczego?”. Każda odpowiedź powinna odnosić się do obserwacji, danych lub odtworzonego przypadku; liczba pytań zależy od potrzeb analizy.
Diagram Ishikawy porządkuje możliwe przyczyny w różnych obszarach, takich jak metody pracy, wyposażenie i informacje. Przydaje się, gdy uczestnicy procesu przedstawiają odmienne wyjaśnienia, ale zapisane propozycje nadal wymagają sprawdzenia, co opisuje poradnik o wykresie Ishikawy.
Raport A3 przedstawia na jednym arkuszu problem, stan obecny, cel, analizę, działania i ocenę rezultatu. Pomaga uzgadniać decyzje między działami i sprawdzać, czy proponowana zmiana wynika z ustaleń zespołu.
PDCA porządkuje pracę: zaplanowanie próby, wykonanie, sprawdzenie rezultatu oraz korektę lub utrwalenie rozwiązania. W tym cyklu można wykorzystywać pozostałe narzędzia; ich powiązanie przedstawia artykuł o metodzie A3.
Przy problemach obejmujących wiele zmiennych i wymagających analizy statystycznej zastosowanie może znaleźć Six Sigma oraz metodologia DMAIC.
Przykładowo powracający błąd w dokumentacji wymaga ustalenia, jakich danych brakuje i na którym etapie powinny powstać. Ogólne wyjaśnienie „pracownik się pomylił” nie wystarcza do wyboru działania. Przed próbą należy zapisać oczekiwany rezultat i termin sprawdzenia. Samo przeszkolenie zespołu lub uruchomienie formularza potwierdza wykonanie zadania; o skuteczności świadczy zmiana wyniku procesu.
Jakie narzędzia lean management wspierają codzienne zarządzanie?
Codzienne zarządzanie wspierają widoczne wyniki, stały rytm przeglądów i ustalona reakcja na odchylenia. Pozwalają zauważyć zagrożenie dla terminu lub jakości, gdy pozostaje jeszcze czas na działanie.
Zarządzanie wizualne udostępnia informacje o wyniku, problemach i działaniach w miejscu podejmowania decyzji. Tablica powinna pozwalać ustalić, co wymaga uwagi, kto zajmuje się przeszkodą i kiedy zostanie sprawdzony rezultat.
W projekcie Sigla Consulting dla firmy leasingowej z grupy bankowej wspólny system tablic objął sprzedaż, ryzyko i operacje. Pokazywał liczbę i status transakcji, czas realizacji, jakość dokumentacji oraz bieżące problemy. Zespoły omawiały odchylenia, działania, odpowiedzialności i terminy. Przygotowanie takiej praktyki jest przedmiotem szkolenia z zarządzania wizualnego.
KPI i rytm przeglądów łączą pomiar z decyzją. Miernik potrzebuje definicji, źródła danych, właściciela i zasad reagowania; sposób przygotowania przedstawia artykuł o wskaźnikach KPI i KRI.
Gemba walk oznacza obecność kierownika tam, gdzie wykonywana jest praca. Obserwacja czynności i rozmowa z wykonawcami pomagają wyjaśnić, dlaczego sprawy czekają lub wracają po uzupełnienia. Kaskadowanie celów, określane jako Hoshin Kanri, wiąże priorytety organizacji z działaniami obszarów.
Podczas przeglądu trzeba zdecydować, co można usunąć od razu, co wymaga analizy, a co należy przekazać osobie uprawnionej do rozstrzygnięcia między działami. Złożony problem może wymagać osobnego spotkania mniejszego zespołu. Przy kolejnym przeglądzie sprawdza się wykonanie ustaleń i ich wpływ na wynik. Dzięki temu problemy pozostają widoczne aż do skutecznego rozwiązania.
Dlaczego wdrożenie narzędzi lean często nie przynosi efektu?
Narzędzia lean zawodzą, gdy wybór nie wynika z diagnozy lub brakuje sposobu utrzymania zmiany. Najczęstsze sytuacje wymagające sprawdzenia to:
- Rozwiązanie wybrano przed ustaleniem przyczyny. Uporządkowanie stanowiska ograniczy szukanie przyrządów, ale nie usunie oczekiwania na dokumentację techniczną.
- Uruchomiono wiele zmian bez możliwości oceny ich wpływu. Nawet przy poprawie wyniku trudno ustalić, co należy utrwalić i jakie warunki decydują o skuteczności.
- Usprawniono fragment bez oceny strumienia wartości. Szybsze przekazywanie niekompletnych spraw może poprawić lokalny wskaźnik i zwiększyć liczbę powrotów na dalszym etapie.
- Nie ustalono odpowiedzialności za stosowanie rozwiązania. Nierozstrzygnięte wyjątki, nieaktualne standardy i niewykonane działania stopniowo przywracają wcześniejsze trudności.
Dlatego wsparcie przy wdrożeniu Lean Management powinno obejmować przygotowanie liderów i ustalenie rytmu zarządzania. Trzeba określić, kto sprawdza wynik, kiedy reaguje na pogorszenie i kto rozstrzyga problemy wymagające współpracy kilku działów. Po zakończeniu projektu te zadania muszą pozostać częścią normalnej pracy organizacji.
Najczęściej zadawane pytania o narzędzia lean
Czym różnią się narzędzia lean management od lean manufacturing?
Lean manufacturing koncentruje się na produkcji i przepływie materiału. Lean management obejmuje całą organizację, w tym cele, zarządzanie i pracę biurową. Wiele metod jest wspólnych: mapowanie, standaryzacja czy analiza przyczyn znajdują zastosowanie w obu obszarach. Różnią się przedmiot obserwacji, rodzaj danych i sposób zastosowania. Zmiany na hali często wymagają również usprawnienia planowania, zakupów lub przygotowania dokumentacji.
Jakie jest 7 marnotrawstw w lean?
Siedem klasycznych rodzajów marnotrawstwa to nadprodukcja, nadmierne zapasy, zbędny transport, oczekiwanie, zbędne przetwarzanie, zbędny ruch oraz wady. Często dodaje się ósmy rodzaj: niewykorzystany potencjał ludzi. Podział pomaga nazwać obserwowane straty i szukać ich źródeł. Nie każdą czynność niewnoszącą wartości można jednak usunąć; część kontroli wynika z wymagań prawnych lub ryzyka. Przykłady przedstawia poradnik o marnotrawstwie w produkcji.
Jakie są zasady lean management?
Womack i Jones w „Lean Thinking” opisali pięć zasad: określenie wartości z perspektywy klienta, rozpoznanie strumienia wartości, zapewnienie przepływu, wprowadzenie systemu ciągnionego i dążenie do doskonałości przez kolejne usprawnienia. Pomagają one ocenić, czy zmiana poprawia dostarczenie potrzebnego rezultatu. Zastosowanie narzędzia ma sens wtedy, gdy wspiera taki cel. Zasady opisuje Lean Enterprise Institute.
Czy narzędzia lean działają w biurze i w usługach?
Tak. Przez proces przepływają wtedy sprawy, dokumenty, decyzje i informacje. Można badać oczekiwanie na akceptację, powroty po uzupełnienia czy dostępność danych potrzebnych do zadania. Analiza musi uwzględniać różną złożoność spraw i uzasadnione wyjątki, aby nie porównywać nieporównywalnej pracy. Punktem wyjścia jest poznanie rzeczywistego przebiegu obsługi, co przedstawia poradnik mapowania procesów usługowych.
Jeśli w Twojej firmie rosną zaległości, wracają błędy lub trudno ustalić źródło przeciążenia, rozmowa z Siglą pomoże określić punkt wyjścia: potrzebne dane, zakres diagnozy i obszar pierwszej próby usprawnienia. Pozwoli to dopasować wsparcie do problemu i przygotować zespół do sprawdzenia zmiany w praktyce.
Radosław Jeziorski
Partner Zarządzający, Sigla Consulting
Partner Zarządzający Sigla Consulting. Przez ponad 20 lat zarządzał sprzedażą, operacjami i transformacjami w sektorze finansowym. Dziś wspiera zarządy w diagnozowaniu źródeł nieefektywności i przekładaniu wniosków na konkretne zmiany w procesach.
Powiązane usługi
Jak pracujemy z tym tematem
Trzy miejsca, w których ten wątek wraca w naszych projektach.
Z tej samej dziedziny
Czytaj dalej
Materiały, które rozwijają wątek z tego artykułu.
Radosław JeziorskiPartner Zarządzający · Współudziałowiec
Od artykułu do projektu
Chcesz sprawdzić, jak to wygląda u Ciebie?
Opisz sytuację w kilku zdaniach. Na pierwszej rozmowie ocenimy, czy da się to zmierzyć i od czego zacząć.